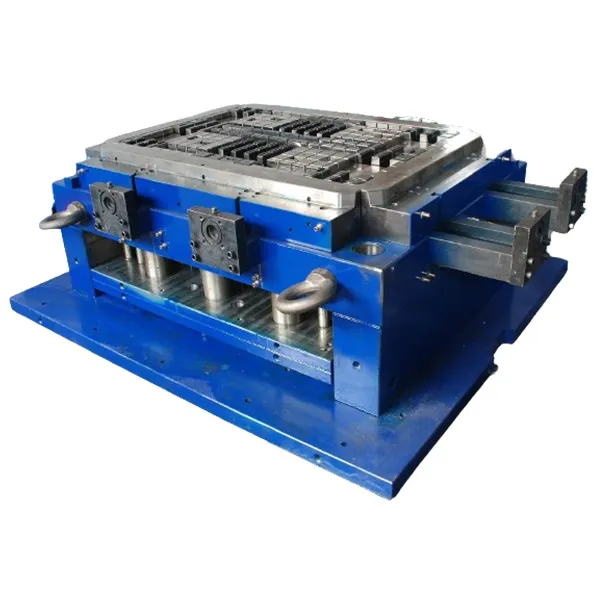
Nell'ambito altamente competitivo della produzione di massa, la costanza e le prestazioni degli stampi a iniezione per materie plastiche determinano la redditività di intere linee di prodotto. La fabbricazione di stampi per materie plastiche non è un semplice processo di lavorazione sottrattiva; è una convergenza multidisciplinare di metallurgia, fluidodinamica e controllo dimensionale estremamente preciso. Quando i produttori di apparecchiature originali (OEM) si rivolgono a un servizio di stampaggio a iniezione personalizzato, non acquistano semplicemente un assemblaggio in acciaio, ma investono nella capacità di produrre milioni di componenti identici con tolleranza zero ai difetti, collegando direttamente la precisione costruttiva dello stampo alla funzionalità dei componenti finali in sistemi automobilistici, dispositivi medici e assemblaggi aerospaziali.
Progettazione orientata all'ingegneria: il progetto degli stampi a iniezione per materie plastiche
La moderna progettazione di stampi elimina le congetture, affidandosi invece alla fisica computazionale per validare ogni posizione del punto di iniezione e circuito di raffreddamento. La fase di progettazione inizia con modelli CAD 3D in cui anime, cavità e slitte sono definite parametricamente per gli stampi a iniezione di plastica, con angoli di sformo rigorosamente mantenuti tra 2° e 5° per evitare l'adesione dei pezzi. L'analisi del flusso di stampaggio simula il comportamento del fronte di fusione negli stampi a iniezione per materie plastiche, prevedendo la posizione delle linee di saldatura e il ritiro volumetrico con una precisione del 97% prima ancora di tagliare l'acciaio. Questo approccio basato sul digital twin elimina le revisioni iterative degli stampi che storicamente affliggevano i progetti di stampaggio a iniezione personalizzati, comprimendo i tempi dalla progettazione al primo prototipo a soli 21 giorni per stampi di precisione di livello produttivo.
Scienza dei materiali nella costruzione di stampi
La durata operativa degli stampi a iniezione per materie plastiche dipende dalla scelta del substrato e i produttori si concentrano su specifici intervalli di durezza Rockwell per adattarsi ai volumi di produzione. L'acciaio per utensili P20 (HRC 28-32) è specificato per gli stampi a iniezione di materie plastiche destinati a produzioni di beni di consumo con cicli di 50.000-150.000 cicli, bilanciando la lavorabilità con la resistenza all'usura. Per applicazioni ad alta temperatura superiori a 260 °C, viene scelto l'acciaio per lavorazioni a caldo H13 (HRC 48-52) per la sua resistenza alla fatica termica, un requisito fondamentale nei programmi di stampaggio a iniezione personalizzato per componenti automobilistici sotto il cofano. L'ingegneria delle superfici estende ulteriormente la durata della costruzione degli stampi: la nichelatura chimica deposita una barriera anticorrosione uniforme di 25-50 μm per stampi di precisione di grado medicale, mentre i rivestimenti in nitruro di titanio (TiN) depositati mediante PVD riducono i coefficienti di attrito al di sotto di 0,4, aumentando direttamente l'efficienza del ciclo negli stampi a iniezione per materie plastiche ad alta cavità.
Esecuzione di precisione: tecnologie di lavorazione per stampi di precisione
La trasformazione di acciai per utensili temprati in stampi a iniezione funzionali per materie plastiche richiede centri di lavoro multiasse in grado di mantenere precisioni di un singolo micron. La fresatura CNC a 5 assi raggiunge tolleranze di profilo di ±0,01 mm su geometrie complesse del nucleo, una specifica non negoziabile per gli stampi di precisione utilizzati nelle applicazioni di microiniezione dove gli spessori delle pareti raggiungono 0,1 mm. Per le caratteristiche inaccessibili agli utensili rotanti, come nervature profonde, angoli interni acuti e sottosquadri, si utilizza la lavorazione a elettroerosione (EDM) durante la costruzione dello stampo. L'elettroerosione a filo raggiunge regolarmente una precisione di posizionamento di ±0,002 mm, consentendo la produzione di superfici di chiusura complesse che prevengono la formazione di bave negli stampi a iniezione personalizzati multicavità. La finitura superficiale finale mediante rettifica cilindrica e lucidatura con pasta diamantata porta i valori Ra al di sotto di 0,8 μm per gli stampi a iniezione standard per materie plastiche e al di sotto di 0,1 μm per gli stampi di precisione di grado ottico che richiedono una replicazione superficiale di Classe A.
Validazione e metrologia: verifica degli stampi a iniezione per materie plastiche
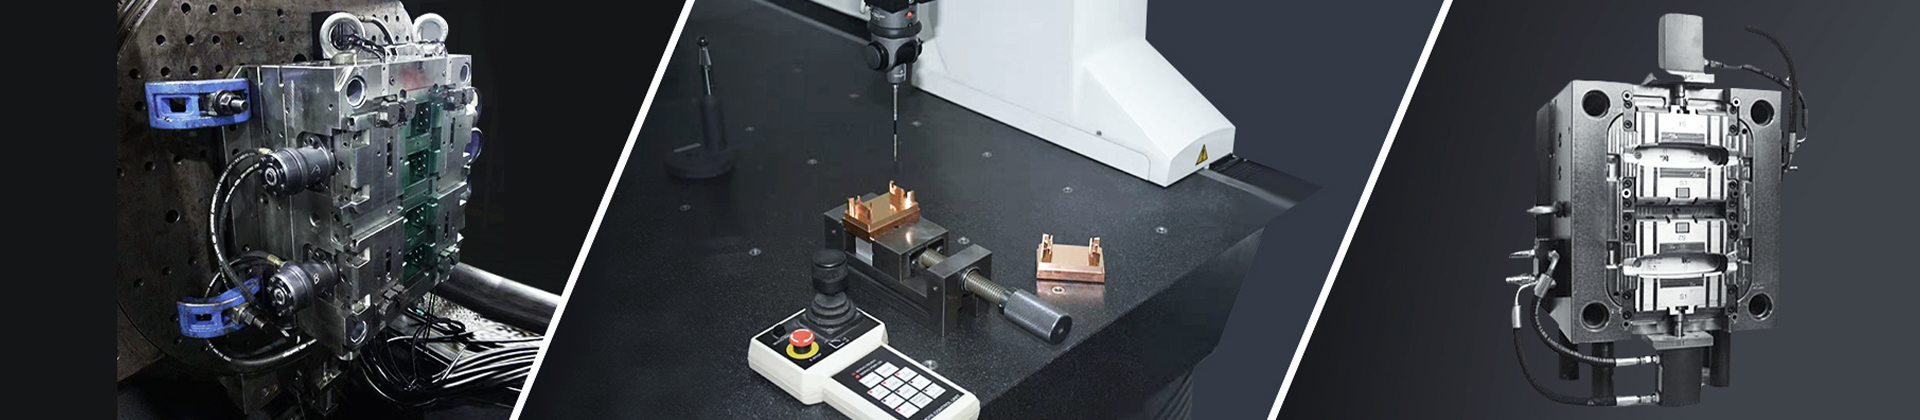
Prima che un cliente di un servizio di stampaggio a iniezione personalizzato accetti uno stampo, la validazione dimensionale conferma che ogni tolleranza sia allineata con il set di dati CAD. Le macchine di misura a coordinate (CMM) scansionano gli stampi a iniezione per materie plastiche assemblati confrontandoli con modelli di riferimento, verificando che gli allineamenti tra anima e cavità rientrino entro ±0,005 mm, un regime di tolleranza che garantisce la compatibilità degli inserti intercambiabili tra le linee di produzione. I test funzionali dei circuiti di raffreddamento sottopongono la struttura dello stampo a prove di pressione a 200 bar, confermando prestazioni senza perdite in condizioni di cicli termici prolungati. I rapporti di ispezione del primo articolo (FAI) documentano l'accuratezza dimensionale, la finitura superficiale e le proprietà meccaniche dei pezzi di prova prodotti dagli stampi a iniezione per materie plastiche, fornendo prove quantitative che gli stampi di precisione soddisfano i requisiti di presentazione PPAP Livello 3 per le catene di fornitura automotive di primo livello.
Personalizzazione basata sulle applicazioni e impatto sul settore
La flessibilità delle moderne tecnologie di costruzione degli stampi consente un'ottimizzazione specifica per ogni applicazione, impossibile da raggiungere con gli stampi generici. Nella produzione automobilistica, gli stampi a iniezione multicavità per materie plastiche con superfici lavorate elettrochimicamente producono oltre 100.000 pannelli porta all'anno senza degrado della grana. I programmi di stampaggio a iniezione personalizzato per il settore medicale utilizzano stampi a iniezione per materie plastiche certificati per camera bianca, realizzati in acciaio inossidabile 316L con superfici elettrolucidate (Ra <0,1 μm), per produrre siringhe e componenti chirurgici conformi agli standard ISO 13485. I produttori di elettronica di consumo si affidano a stampi di precisione con spessore di parete di 0,1 mm per stampare connettori in polimero a cristalli liquidi, mentre i fornitori del settore aerospaziale utilizzano stampi a iniezione in alluminio per realizzare componenti compositi leggeri con un risparmio di peso del 30-40% rispetto agli stampi tradizionali in acciaio. Ciascuna applicazione conferma che investire in tecnologie di costruzione avanzate per gli stampi riduce direttamente il costo per pezzo, prolungando la durata degli stampi, minimizzando le variazioni del tempo di ciclo ed eliminando le operazioni di finitura secondarie.
Direzioni tecnologiche nella fornitura di servizi di stampaggio di precisione
L'evoluzione delle capacità di stampaggio a iniezione personalizzato sta accelerando grazie all'integrazione della produzione additiva, dove gli inserti di raffreddamento conformi stampati in 3D migliorano la dissipazione del calore del 40% rispetto ai canali forati convenzionalmente negli stampi a iniezione in acciaio per materie plastiche. I sistemi di manutenzione predittiva basati sull'intelligenza artificiale analizzano i dati dei sensori in tempo reale provenienti dagli stampi a iniezione per materie plastiche per prevedere i modelli di usura, programmando la sostituzione degli inserti prima che la deriva dimensionale superi 0,01 mm. Le piattaforme di digital twin creano repliche virtuali di interi assemblaggi di costruzione di stampi, consentendo la simulazione della produzione su oltre 50.000 cicli di test di vita accelerati senza consumare ore macchina. Queste tecnologie, combinate con iniziative di riciclo dell'acciaio per utensili e sistemi di raffreddamento a base d'acqua, consentono ai principali fornitori di servizi di stampaggio a iniezione personalizzato di fornire stampi precisi che soddisfano sia i requisiti economici di produzione che gli obiettivi di conformità ambientale. La traiettoria è chiara: poiché gli OEM richiedono tolleranze più strette, tempi di consegna più rapidi e tracciabilità documentata, la disciplina della costruzione degli stampi rimarrà il fattore critico di differenziazione tra i fornitori che si aggiudicano contratti di produzione a lungo termine e quelli limitati a incarichi di sola prototipazione.
Contatta Longterm Mold per le tue esigenze di stampi a iniezione per materie plastiche
Per ulteriori informazioni sulle nostre capacità di stampaggio a iniezione per materie plastiche o per discutere le vostre prossime esigenze di stampaggio a iniezione personalizzato, contattate il nostro team di ingegneri:
Tel: +86 156 0239 2025
E-mail: longterm@longterm-mold.com
Sito web: www.longterm-mold.com
